Нужна прочная деталь без сюрпризов при первой же нагрузке?
Заказать 3D печатьДеталь выглядела прочной, пока не треснула под небольшой нагрузкой — прижим не выдержал отвёртки, крепление раскололось от лёгкого удара. Причина редко в том, что пластик "плохой". Чаще всего деталь ломается в одном из трёх предсказуемых мест, и каждое из них зависит не от материала, а от того, как именно её напечатали.
Почему вообще ломаются напечатанные детали
3D-печать формирует деталь слой за слоем, и каждый слой соединяется с предыдущим не так прочно, как был бы единый цельный кусок пластика. Это не недостаток технологии, а её физика: расплавленный пластик частично сплавляется с уже застывшим слоем снизу, и сила этого сцепления всегда чуть слабее прочности самого материала. Когда деталь печатают "на глаз", без учёта нагрузки, которую она реально будет нести, — результат ломается именно там, где эти слабые места совпадают с направлением силы. Если деталь ответственная — держит вес, крепит что-то подвижное или работает на улице, — разумнее доверить её расчёт и 3D печать на заказ тем, кто ежедневно подбирает параметры под конкретную нагрузку, а не печатает с настройками по умолчанию.
Пористость: когда внутри детали пусто
Большинство напечатанных деталей не сплошные внутри — это не ошибка, а способ экономить пластик и время печати. Внутри формируется заполнение (infill) — сетчатая структура, которая держит форму, но оставляет воздушные полости. Проблема возникает, когда заполнение слишком редкое для нагрузки, которую деталь должна выдержать: снаружи изделие выглядит цельным, а внутри — почти пустое, и первая же точечная сила пробивает тонкую внешнюю стенку до пустоты.
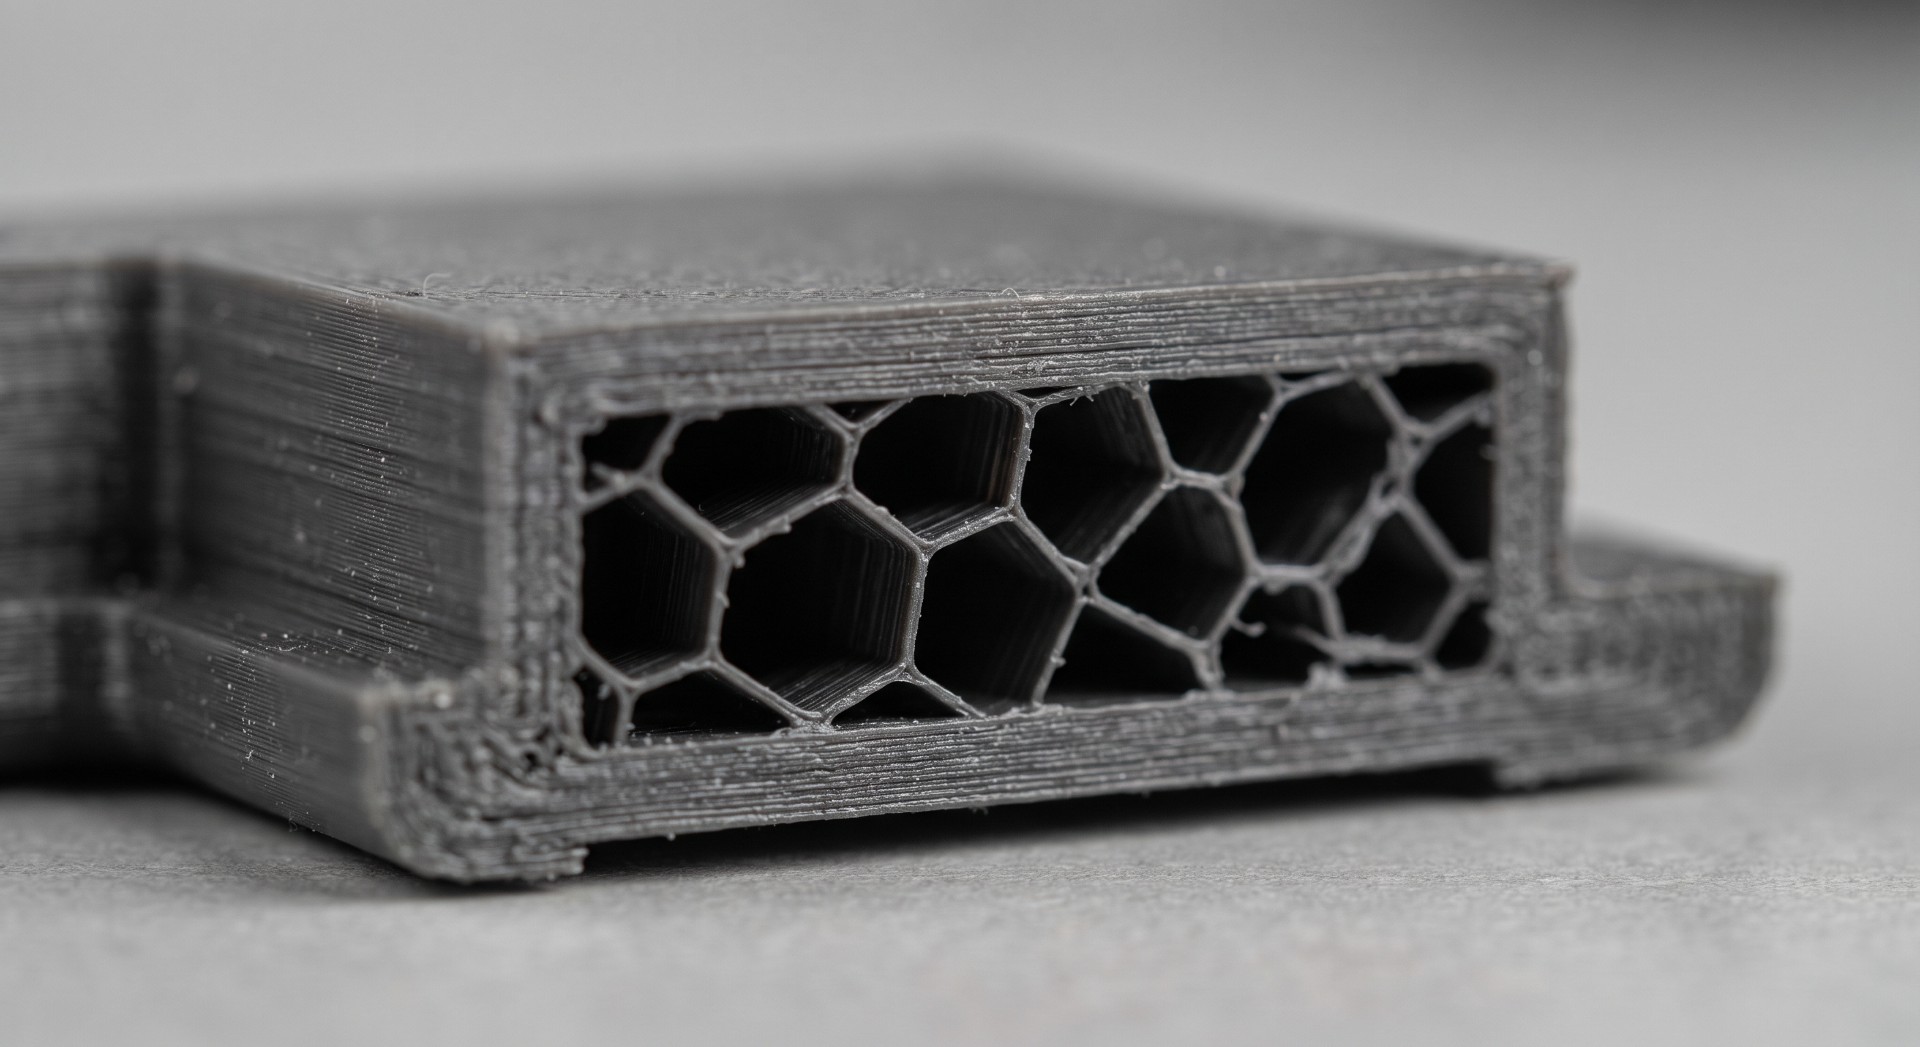
Для декоративных вещей низкая плотность заполнения не критична. А вот для деталей, которые держат винт, выдерживают вес или изгибаются под нагрузкой, пустота внутри — главная причина преждевременного излома. Здесь решает не только процент заполнения, но и толщина внешних стенок: чем она больше, тем меньше шансов, что внешняя оболочка проломится раньше, чем внутренняя структура успеет взять нагрузку на себя.
Швы: слабое место там, где заканчивается слой
Каждый слой печати — это замкнутое кольцо, и где-то на этом кольце сопло должно остановиться, а затем начать новый слой. Точка остановки и старта называется швом, и именно там пластик соединяется чуть хуже, чем в остальной части слоя: есть микроскопическая остановка потока, небольшой наплыв или, наоборот, провал материала. Отдельно такой шов редко ломает деталь сам по себе — проблема возникает, когда швы нескольких слоёв выстраиваются друг над другом по вертикальной линии.
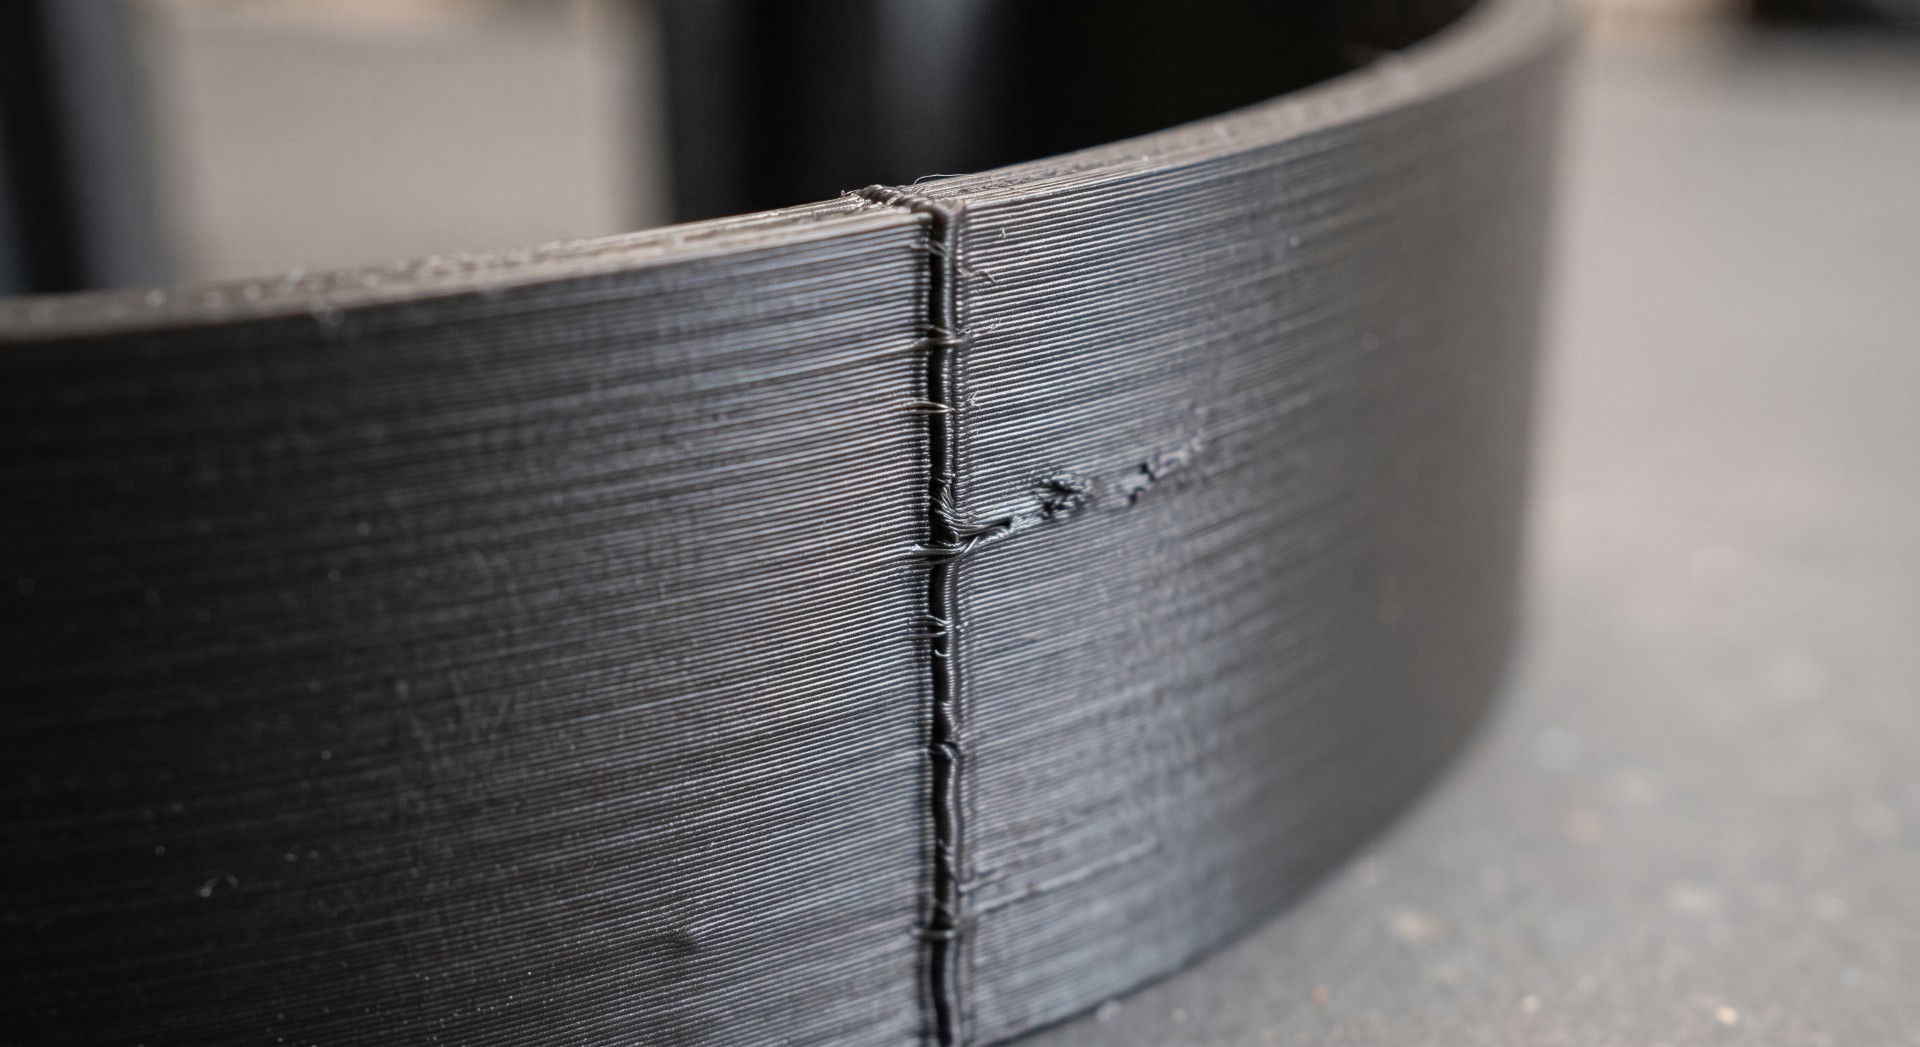
Когда все швы детали оказываются в одном месте, вдоль этой линии формируется скрытая вертикальная слабина — по сути, микроскопическая трещина, проходящая через всю высоту изделия. Деталь может годами выдерживать медленную нагрузку и внезапно расколоться именно по этой линии от одного резкого удара. В грамотно настроенной печати положение шва намеренно рассеивают по кругу от слоя к слою, чтобы слабые точки не совпадали.
Направление слоёв: почему деталь держит нагрузку в одну сторону, а не в другую
Пластик внутри одного слоя сцеплен прочно — это практически сплошной материал. А вот между соседними слоями прочность всегда ниже, потому что там работает не сила самого пластика, а сила сцепления двух слоёв между собой. Отсюда главное практическое следствие: напечатанная деталь имеет разную прочность в зависимости от направления силы относительно слоёв. Вдоль слоёв она выдерживает значительно больше, чем поперёк — когда нагрузка пытается "расслоить" изделие, как колоду карт.
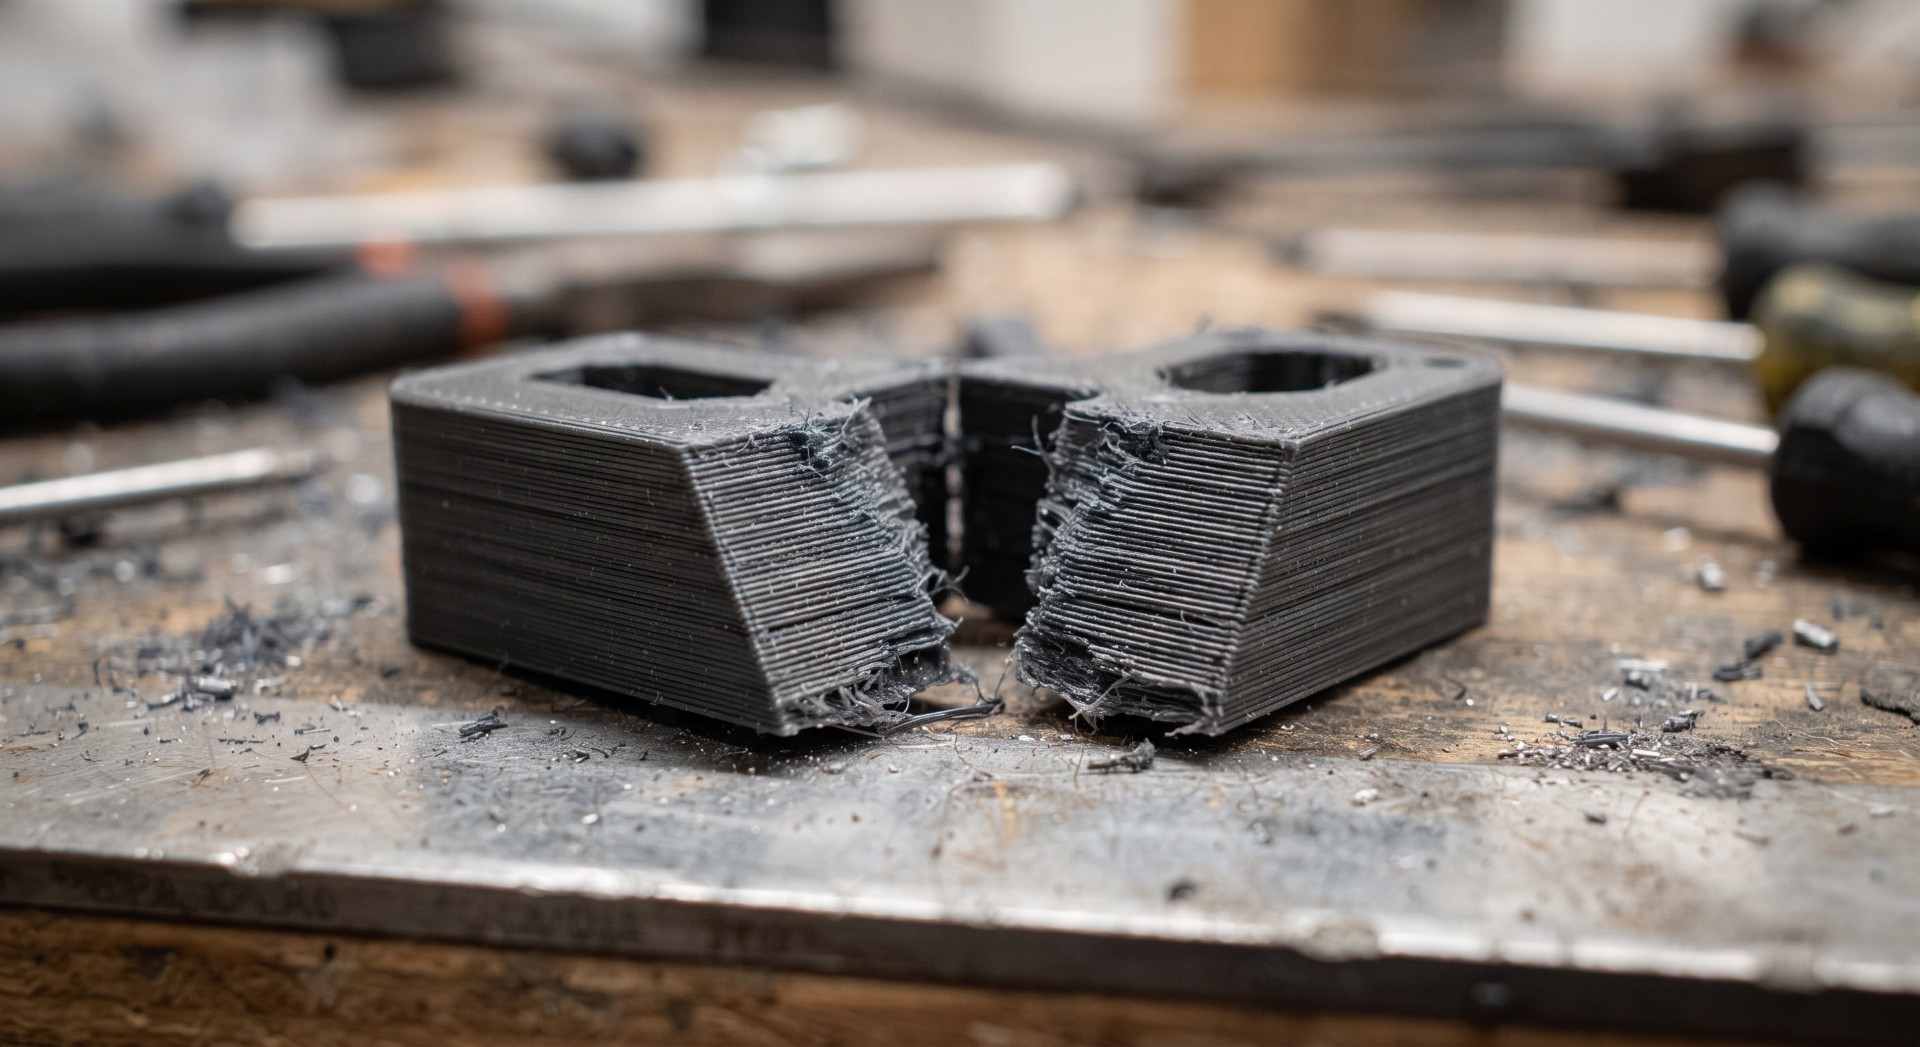
Именно поэтому одна и та же модель, напечатанная в двух разных ориентациях на столе принтера, может выдержать кардинально разную нагрузку. Крепление, которое должно изгибаться или держать вес в конкретном направлении, нужно располагать на столе так, чтобы слои ложились вдоль основной силы, а не поперёк неё. Это решение принимают ещё до старта печати, и исправить его постфактум — напечатав ещё раз — уже несложно, а вот понять, почему первая попытка раскололась, без этого знания практически невозможно.
Влияет ли материал на склонность к излому
PLA пластик твердеет при низкой температуре сопла (190–220°C) и не требует закрытой камеры принтера, поэтому это самый простой материал для старта — но он более жёсткий и при резком ударе скорее треснет, чем согнётся. PETG филамент прочнее и термостойче PLA, лучше держит механическую нагрузку и переносит пребывание на улице, хотя сложнее в настройке печати. Для декоративных элементов разница между ними не критична, а вот для детали, которая регулярно работает на изгиб или удар, выбор материала — это ещё один фактор рядом с заполнением, швами и ориентацией, а не замена им.
На что обратить внимание перед печатью, чтобы деталь не раскололась
Три вещи, рассмотренные выше — заполнение, положение швов и ориентация на столе — работают вместе, а не по отдельности. Самое плотное заполнение в мире не спасёт деталь, если слои легли поперёк основной нагрузки. И наоборот, идеальная ориентация не компенсирует пустую середину там, где должен был быть сплошной массив пластика. Перед тем как запускать печать ответственной детали, стоит заранее определить, в каком направлении и с какой силой она будет работать, — именно на этом этапе, а не после первого излома, принимают решение о заполнении, ориентации и толщине стенок. Если есть чертёж или хотя бы замеры оригинальной детали, это стоит продумать ещё на этапе подготовки 3D-модели к печати, а не исправлять после того, как первый образец уже раскололо.
Частые вопросы
Можно ли отремонтировать деталь, которая треснула по шву?
Клей или сварка пластика частично восстанавливает прочность, но шов остаётся самым слабым местом — под той же нагрузкой деталь, скорее всего, снова треснет в том же месте.
Всегда ли больше заполнения означает более прочную деталь?
Нет. После определённого процента прирост прочности становится незначительным, а деталь просто тяжелеет и дольше печатается. Для нагруженного изделия важнее правильное сочетание заполнения, толщины стенок и ориентации, чем максимальная плотность.
Можно ли определить на глаз, выдержит ли деталь нагрузку?
Нет, внешний вид не показывает ни плотность заполнения, ни расположение швов. Для ответственных деталей эти параметры стоит рассчитывать заранее, а не проверять изломом.