Потрібна міцна деталь без сюрпризів на першому ж навантаженні?
Замовити 3D друкДеталь виглядала міцною, поки не тріснула під невеликим навантаженням — притиск не витримав викрутки, кріплення розкололося від легкого удару. Причина рідко в тому, що пластик "поганий". Найчастіше деталь ламається в одному з трьох передбачуваних місць, і кожне з них залежить не від матеріалу, а від того, як саме її надрукували.
Чому взагалі ламаються надруковані деталі
3D-друк формує деталь шар за шаром, і кожен шар з'єднується з попереднім не так міцно, як був би єдиний суцільний шматок пластику. Це не недолік технології, а її фізика: розплавлений пластик частково сплавляється з уже застиглим шаром знизу, і сила цього зчеплення завжди трохи слабша за міцність самого матеріалу. Коли деталь друкують "на око", без урахування навантаження, яке вона реально нестиме, — результат ламається саме там, де ці слабкі місця збігаються з напрямком сили. Якщо деталь відповідальна — витримує вагу, кріпить щось рухоме чи працює на вулиці, — розумніше довірити її розрахунок і 3D-друк на замовлення тим, хто щодня підбирає параметри під конкретне навантаження, а не друкує з дефолтними налаштуваннями.
Пористість: коли всередині деталі порожньо
Більшість надрукованих деталей не суцільні всередині — це не помилка, а спосіб економити пластик і час друку. Всередині формується заповнення (infill) — сітчаста структура, яка тримає форму, але залишає повітряні порожнини. Проблема виникає, коли заповнення занадто рідке для навантаження, яке деталь має витримати: зовні виріб виглядає цільним, а всередині — майже порожній, і перша ж точкова сила проламує тонку зовнішню стінку до пустоти.
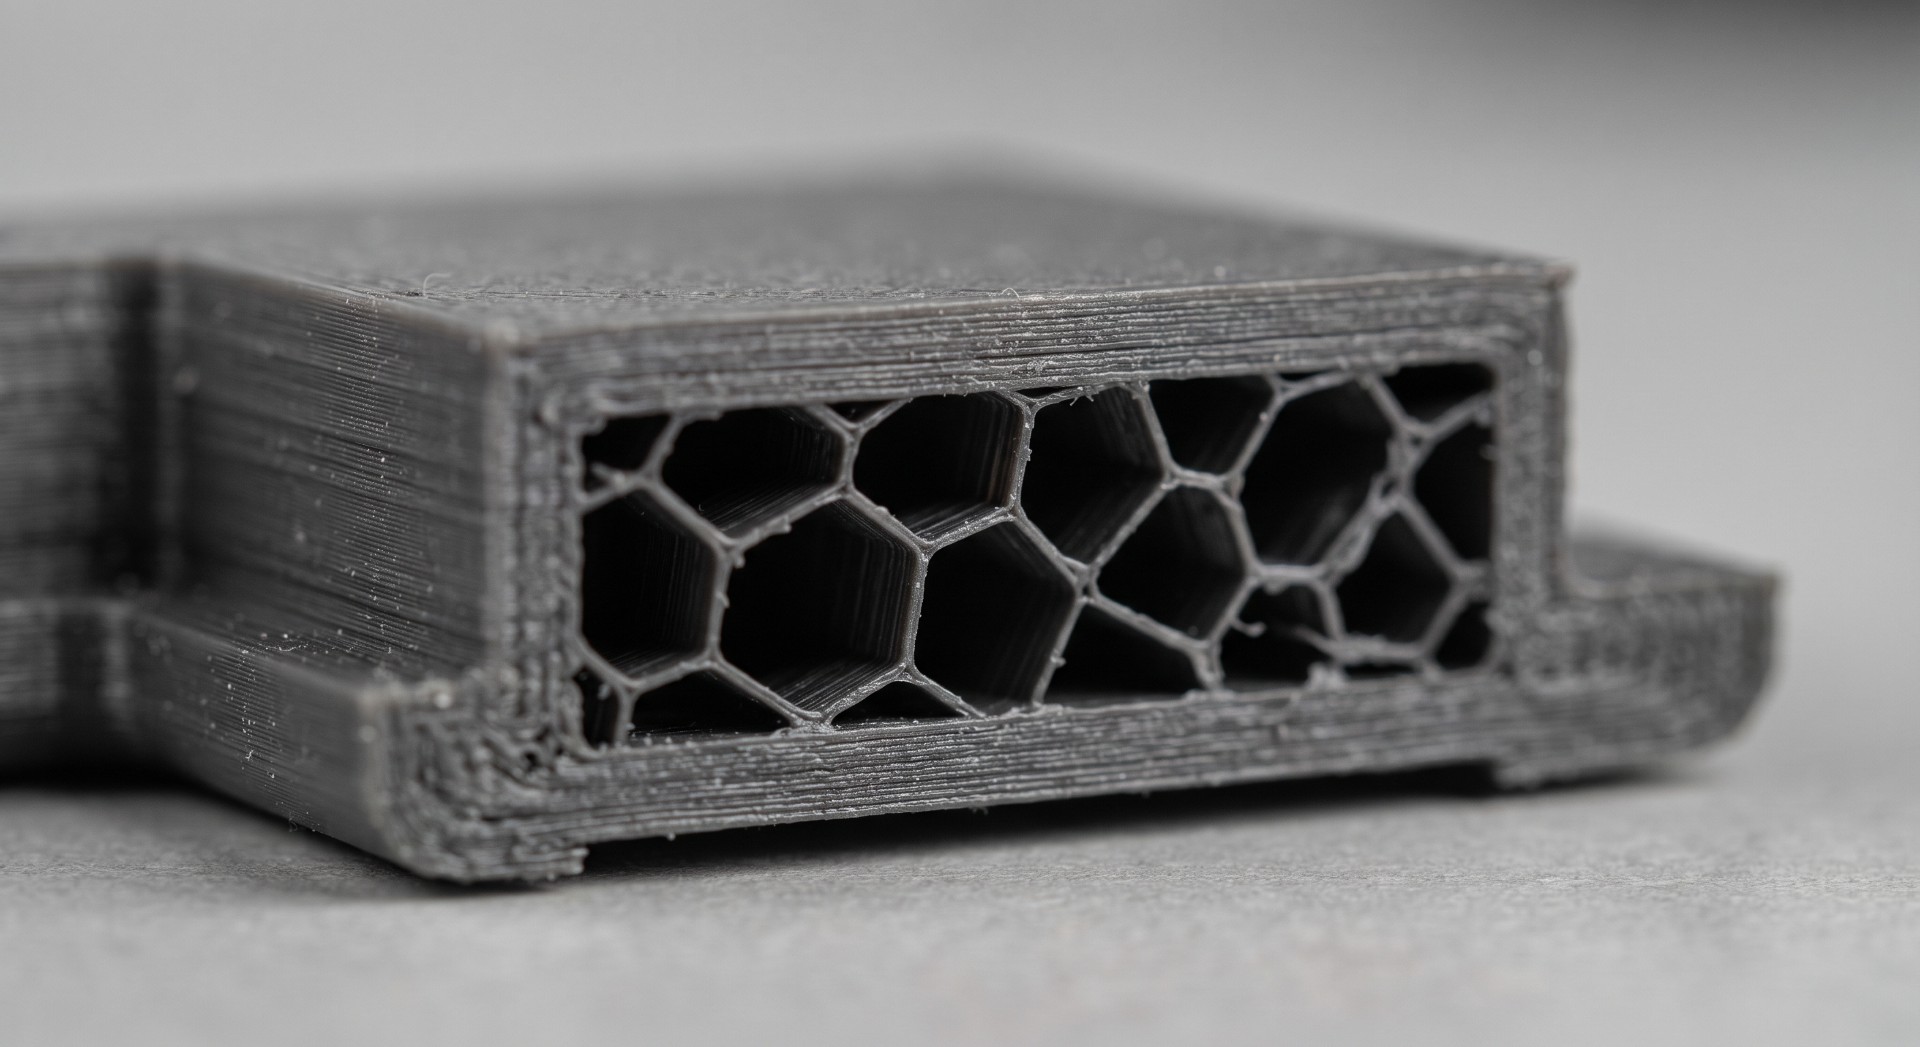
Для декоративних речей низька щільність заповнення не критична. А от для деталей, які тримають гвинт, витримують вагу чи згинаються під навантаженням, порожнеча всередині — головна причина передчасного зламу. Тут вирішує не тільки відсоток заповнення, а й товщина зовнішніх стінок: чим вона більша, тим менше шансів, що зовнішня оболонка проламається раніше, ніж внутрішня структура встигне взяти навантаження на себе.
Шви: слабке місце там, де закінчується шар
Кожен шар друку — це замкнене кільце, і десь на цьому кільці сопло має зупинитися, а потім почати новий шар. Точка зупинки й старту називається швом, і саме там пластик з'єднується трохи гірше, ніж у решті шару: є мікроскопічна зупинка потоку, невеликий напливок або, навпаки, провал матеріалу. Окремо такий шов рідко ламає деталь сам собою — проблема виникає, коли шви кількох шарів вирівнюються одне над одним по вертикальній лінії.
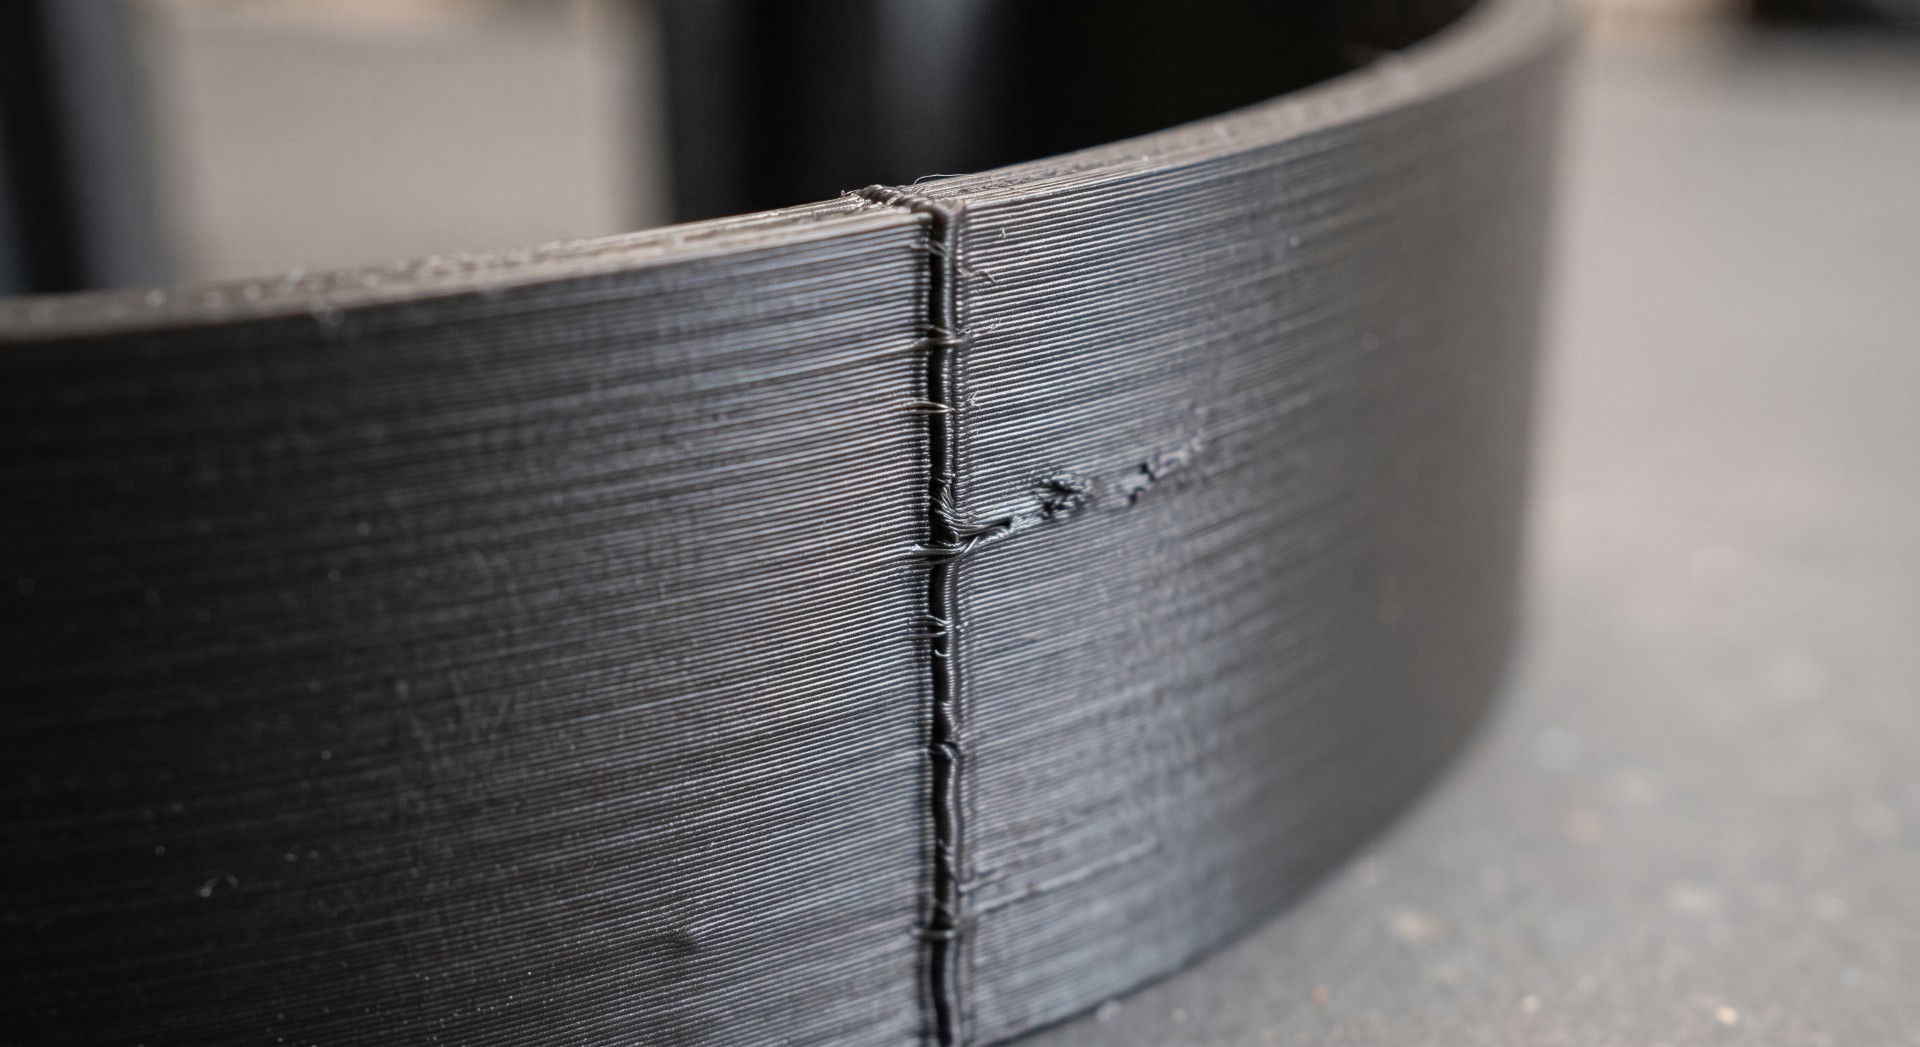
Коли всі шви деталі опиняються в одному місці, вздовж цієї лінії формується прихована вертикальна слабина — по суті, мікроскопічна тріщина, яка проходить через усю висоту виробу. Деталь може роками витримувати повільне навантаження і раптово розколотися саме по цій лінії від одного різкого удару. У грамотно налаштованому друку положення шва навмисно розсіюють по колу від шару до шару, щоб слабкі точки не збігалися.
Напрямок шарів: чому деталь тримає навантаження в один бік, а не в інший
Пластик усередині одного шару зчеплений міцно — це практично суцільний матеріал. А от між сусідніми шарами міцність завжди нижча, тому що там працює не сила самого пластику, а сила зчеплення двох шарів між собою. З цього випливає головний практичний наслідок: надрукована деталь має різну міцність залежно від напрямку сили відносно шарів. Уздовж шарів вона витримує значно більше, ніж поперек — коли навантаження намагається "розшарувати" виріб, як колоду карт.
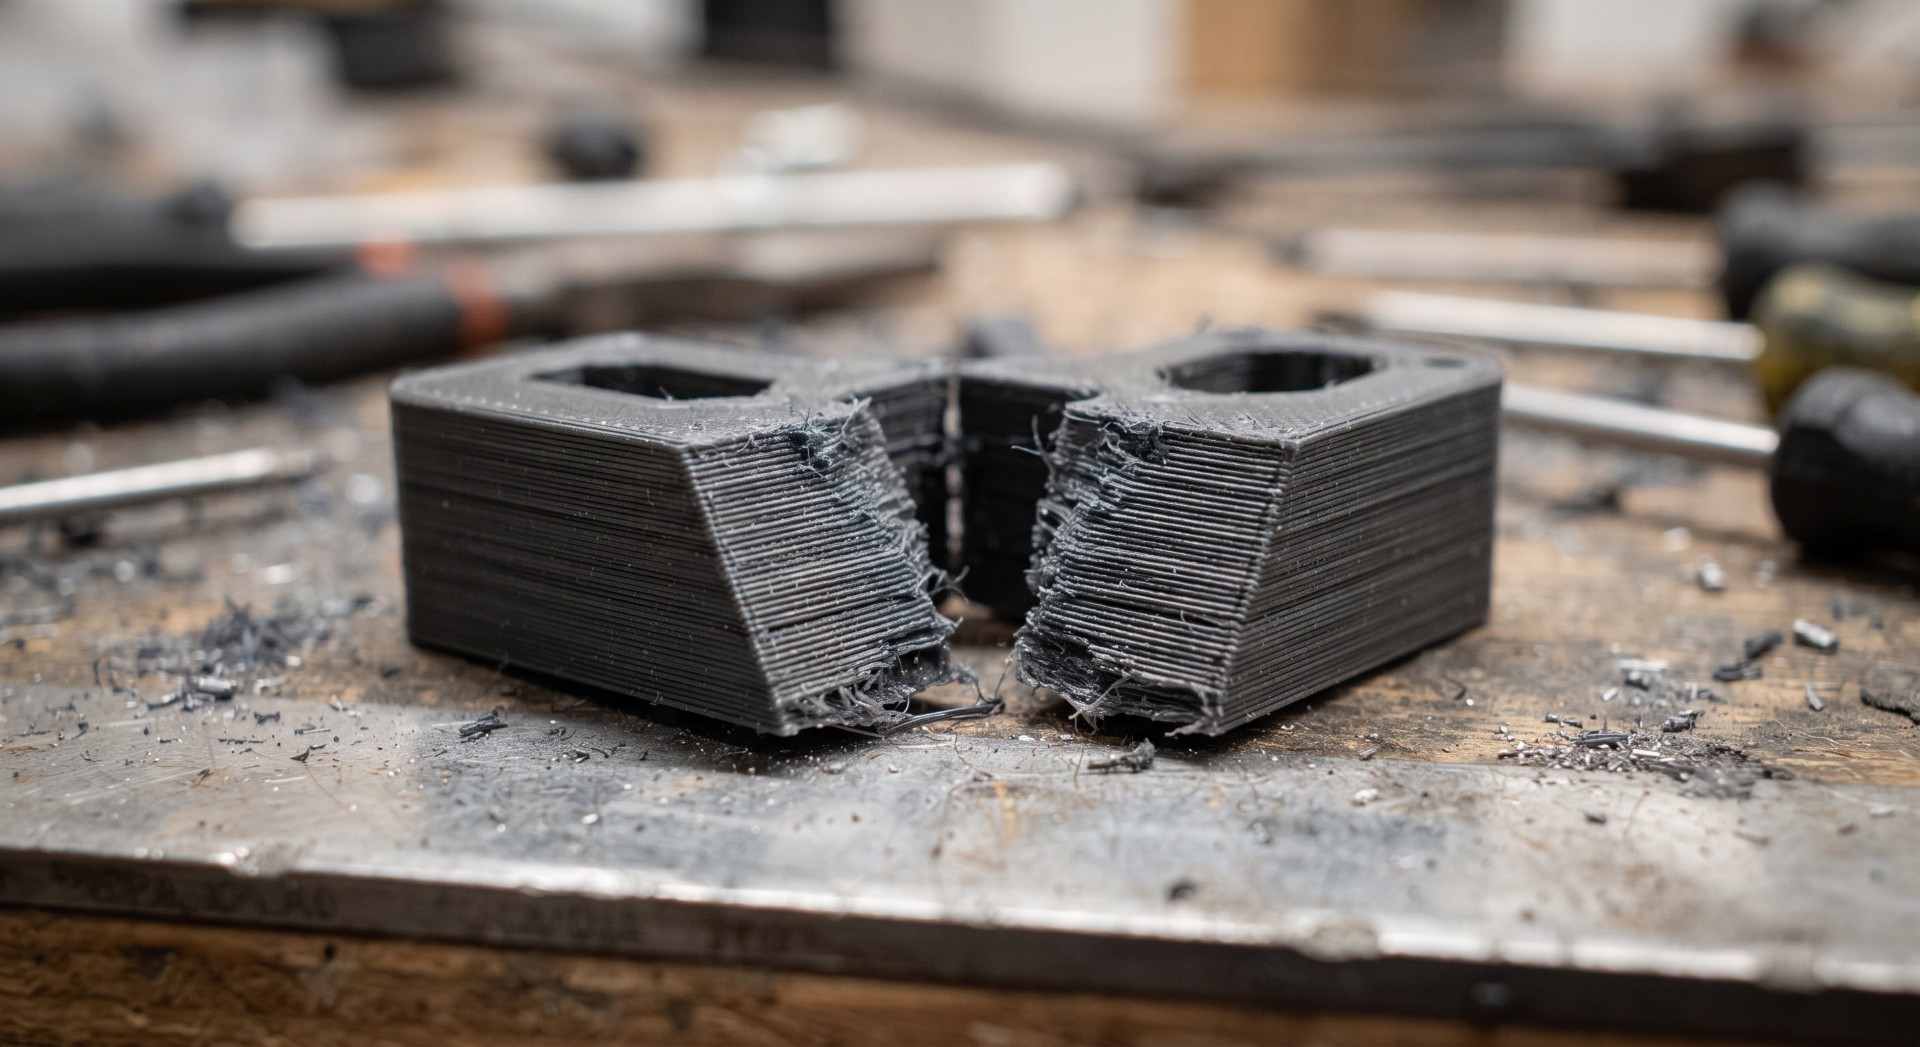
Саме тому одна й та сама модель, надрукована у двох різних орієнтаціях на столі принтера, може витримати кардинально різне навантаження. Кріплення, яке має згинатися чи тримати вагу в конкретному напрямку, потрібно розташовувати на столі так, щоб шари лягали вздовж основної сили, а не поперек неї. Це рішення ухвалюють ще до старту друку, і виправити його постфактум — надрукувавши ще раз — вже нескладно, а от зрозуміти, чому перша спроба розкололася, без цього знання майже неможливо.
Чи впливає матеріал на схильність до зламу
PLA-пластик твердне за низької температури сопла (190–220°C) і не вимагає закритої камери принтера, тому це найпростіший матеріал для старту — але він жорсткіший і при різкому ударі радше трісне, ніж зігнеться. PETG-філамент прочніший і термостійкіший за PLA, краще тримає механічне навантаження та витримує перебування на вулиці, хоча складніший у налаштуванні друку. Для декоративних елементів різниця між ними не критична, а от для деталі, яка регулярно працює на вигин чи удар, вибір матеріалу — це ще один фактор поруч із заповненням, швами й орієнтацією, а не заміна їм.
На що звернути увагу перед друком, щоб деталь не розкололася
Три речі, розглянуті вище — заповнення, положення швів і орієнтація на столі — працюють разом, а не окремо. Найгустіше заповнення в світі не врятує деталь, якщо шари лягли поперек основного навантаження. І навпаки, ідеальна орієнтація не компенсує порожню серединку там, де мав би бути суцільний масив пластику. Перед тим як запускати друк відповідальної деталі, варто заздалегідь визначити, у якому напрямку і з якою силою вона працюватиме, — саме на цьому етапі, а не після першого зламу, ухвалюють рішення про заповнення, орієнтацію та товщину стінок. Якщо є креслення чи хоча б заміри оригінальної деталі, це варто продумати ще на етапі підготовки 3D-моделі до друку, а не виправляти після того, як перший зразок уже розкололо.
Часті запитання
Чи можна відремонтувати деталь, яка тріснула по шву?
Клей чи зварювання пластику частково відновлює міцність, але шов залишається найслабшим місцем — під тим самим навантаженням деталь, швидше за все, знову трісне в тому ж місці.
Чи завжди більше заповнення означає міцнішу деталь?
Ні. Після певного відсотка приріст міцності стає незначним, а деталь просто важчає й довше друкується. Для навантаженого виробу важливіше правильне поєднання заповнення, товщини стінок і орієнтації, ніж максимальна щільність.
Чи можна визначити на око, чи витримає деталь навантаження?
Ні, зовнішній вигляд не показує ні щільність заповнення, ні розташування швів. Для відповідальних деталей ці параметри варто розраховувати заздалегідь, а не перевіряти зламом.